反应釜自动化控制技术在精细化工行业的发展趋势
反应釜自动化控制 2026-10-17
引言
近年来,随着科技的进步与创新,各行各业都在探索新的生产方式。以精细化工行业为例,它不仅要求严格的工艺控制,还要应对不断提高的环保标准和成本压力。在这个过程中,反应釜自动化控制技术逐渐崭露头角,成为提升企业竞争力的关键因素。
自动化控制:精细化管理的新利器
在精细化工行业中,产品品质与生产效率往往直接关系到企业的市场地位。传统的手工操作不仅耗时费力,还可能由于人为疏忽导致质量波动和安全事故。因此,自动化控制系统通过精确调控温度、压力等参数,确保每个反应步骤都按设定要求进行,大大提高了产品的稳定性和一致性。
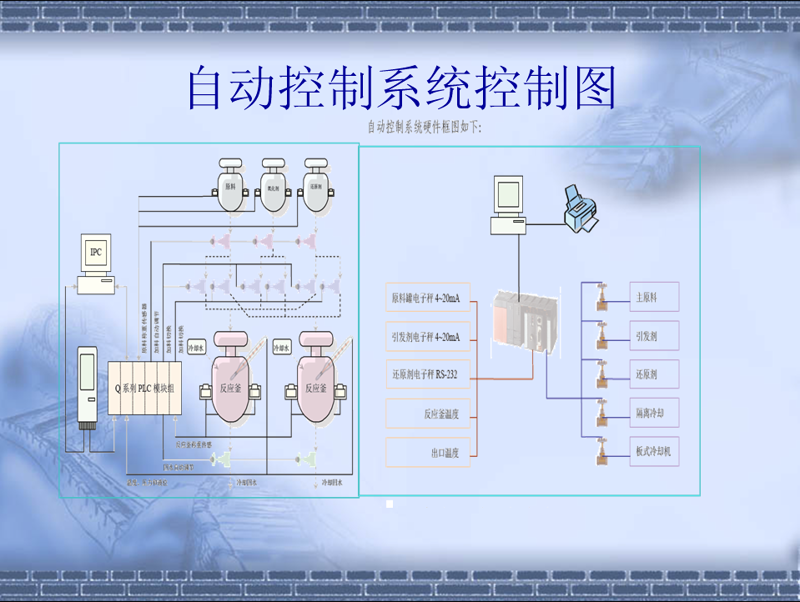
温度控制:精准的“掌心之温”
就像烹饪大师用手中温度的变化来调味一样,在精细化工中,反应釜需要在不同阶段维持特定的温度。例如,在合成有机化合物时,如果温度过高或过低都会影响产物质量。自动化控制系统能够通过安装在反应釜内的传感器实时监测,并根据设定程序自动调节加热元件的工作状态,确保了生产的精准。
压力管理:平稳的压力梯度
压力变化是化学反应过程中的重要参数之一。合适的压力不仅有利于某些反应顺利进行,还有助于提高产率和选择性。在自动化控制系统中,可以通过精密的执行器来调整进气或排气阀门的工作频率与打开程度,从而实现对反应釜内压力的有效控制。
对比传统方案:显著的成本效率提升
相比于传统的手动操作方式,采用全自动化的控制不仅能够节省大量的人力资源成本,还能够在长期内带来更高的经济效益。一方面,自动化系统减少了人为错误的可能性;另一方面,它们可以24小时不间断地工作,并且还能通过数据积累优化工艺流程。
结论:未来已来,改变就在当下
面对未来的挑战与机遇,精细化工行业必须适应新技术带来的变革。反应釜自动化控制技术无疑为提高产品质量和生产效率提供了强有力的支持。企业应当抓住这一契机,积极引入先进的控制系统,以实现更加精细化、智能化的管理目标。