反应釜自动化控制技术引领化工行业高效发展
反应釜自动化控制 2026-10-15
在现代工业生产中,自动化控制技术的应用逐渐成为提升效率和质量的重要手段。而在众多应用场景中,反应釜的自动化控制尤为凸显其独特的重要性。
首先,我们来看看反应釜为何如此重要。反应釜作为化工行业的关键设备之一,在多种化学反应过程中扮演着核心角色。它的主要功能是为化学反应提供一个密闭、可控的环境,从而保证生产的稳定性和安全性。但是,传统的人工操作模式早已无法满足行业发展的需求,自动化控制技术的应用应运而生。
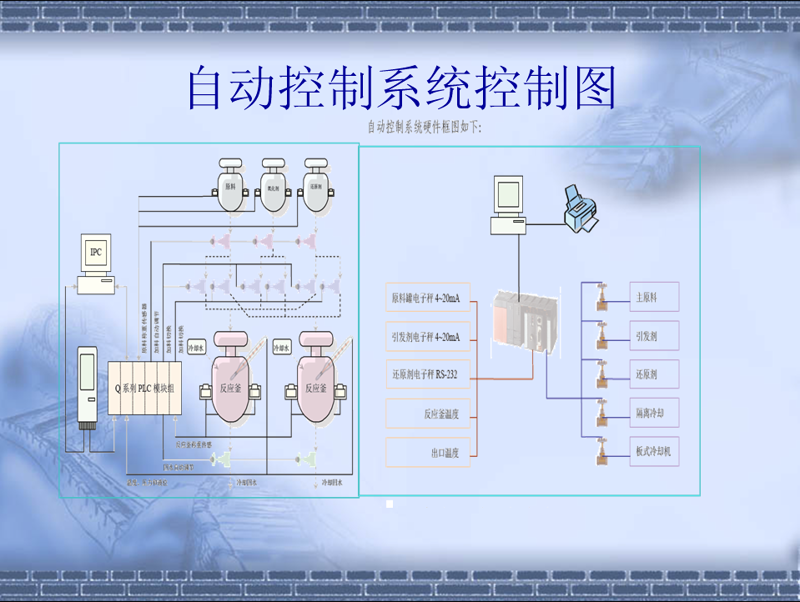
传统的手工操作存在诸多弊端:首先,效率低下。由于需要人工频繁调整和监控参数,生产过程不可避免地受到了人为因素的影响,导致整体工作效率受限;其次,精准度不足。人眼识别数据与大脑判断之间的误差无法避免,这在需要极高精度的化工反应中显得尤为致命。
而引入自动化控制技术后,不仅可以提高工作效率,还能显著提升操作的精确性。以温度、压力等关键参数为例,自动控制系统能够根据预先设定的程序和标准,实时监测并调整这些参数,确保化学反应在一个最佳状态下进行。这样的控制方式不仅减少了人为因素的影响,还能够在复杂多变的生产环境中迅速作出响应。
此外,反应釜自动化控制系统还能实现远程操控和数据记录。通过联网,操作员可以随时监控设备运行状态,并对异常情况及时处理。同时,系统会自动记录每一次的作业信息,为后续分析提供准确的数据支持,进一步提升了管理与运维水平。
当然,在实际应用过程中,我们也不得不正视其挑战和局限性。例如,初期投资较大、技术要求高以及维护保养复杂等问题都需要我们在推广和发展中加以解决。
总的来说,反应釜的自动化控制技术不仅能够提升化工生产的高效性和安全性,还能为整个行业发展注入新的活力与动力。面对未来,我们需要不断探索和完善这一领域,以更好地服务于现代工业发展的需求。